ほうらいせんの酒造り
日本酒の可能性を柔軟に追求
伝統の技と革新的な技術を用いた
高品質の酒造り
米作り
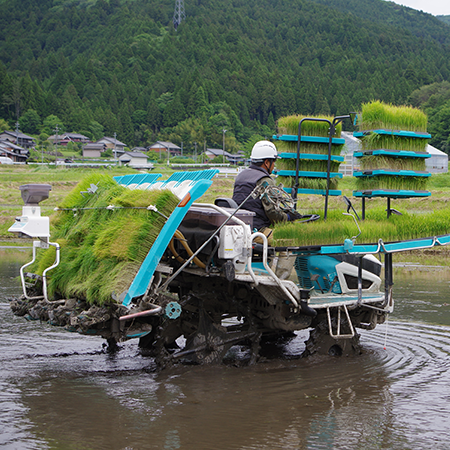
関谷醸造では、自社開発の酒造好適米「夢山水」や「チヨニシキ」など酒造りに使用する米の一部を育苗から栽培しています。
360°View
米作り
関谷醸造では、酒造りに使用する米の一部を自社で栽培しています。自社が開発に携った酒造好適米「夢山水」に加え、「チヨニシキ」や「ミネハルカ」などの品種も育苗から手掛けています。地域農業を支えながら、高品質な原料の安定確保に努めています。
国内で栽培される米(稲)には、「粳(うるち)米」と「糯(もち)米」の2種類があり、主に酒造りには「うるち米」が用いられます。ただし、酒造りに「もち米」は全く使わないかと言えばそうでは無く、もち米に由来する甘みはやわらかい甘味を感じさせるため、甘口の酒を造るときの醪(もろみ)後期に糖化させたもち米を加える「もち米四段」と呼ばれる方法もあります。
うるち米には食用の一般米と酒造り専用の酒造好適米(酒米)の2種類があり、これらが酒の原料として使われます。酒造好適米には様々な品種があり、有名な品種としては山田錦・美山錦・五百万石・雄町・渡船・八反錦などが挙げられます。
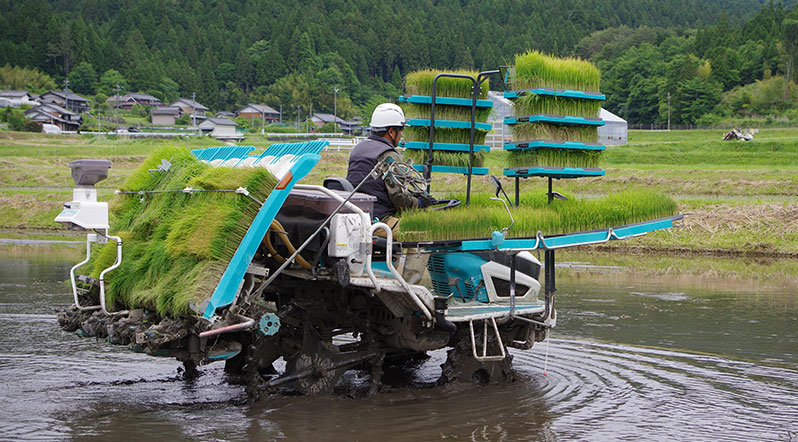
酒米と一般食用米の違い
米と一般食用米の違いは、おもに3点あります。
米の中心に心白が鮮明にあること
栽培条件が良く米粒が大きく成長すると、中心部までデンプン質が詰まりきらずに密度の粗い部分ができ心白として発現します。米粒に心白があると、構造的に麹菌が中心まで入りやすくなり、いわゆる破精(はぜ)込みの良い麹になると言われています。
また、よく誤解されるのは「心白が大きいほど良い」ということです。心白は大きくなると精米したときに割れて高精白に耐えられなくなるため、心白が大きければ良いというわけではありません。一番良いとされる心白は、点状心白と呼ばれる点状・線状心白粒が多く見られるタイプです。酒米の王様と言われている「山田錦」の心白には点状・線状心白粒が多く見られます。
粒が大きいこと
米粒が大きいほど精米や洗米、蒸しなどの原料処理が容易です。また粒の揃い具合も大事な要素の1つです。大きさのムラは白米のムラにつながり、ひいては吸水ムラや発酵ムラにつながります。
タンパク質や脂質の含量が少ないこと
玄米のタンパク質や脂質は雑味や異臭のもととなるため、それらが多く含まれる糖層を精米によって削り落とします。
しかしながら、どれだけ削っても粒の中に白米のタンパクや脂質として残ってしまうため、精米する玄米そのものにタンパク質や脂質は少ない方が良いとされます。
精米
酒質を決めるもっとも大事な要素の1つが米。求める酒質にもっとも適した米を選び正確に削ることが酒造りの基本です。
360°View Movie
精米
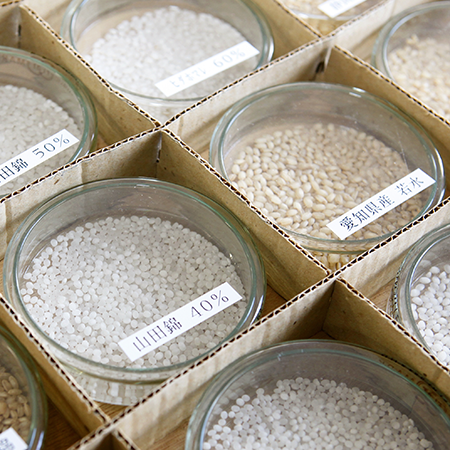
酒質を決めるもっとも大事な要素の1つが米。求める酒質にもっとも適した米を選び正確に削ることが酒造りの基本です。関谷醸造ではこの工程を大事に考え、自社精米を行っています。
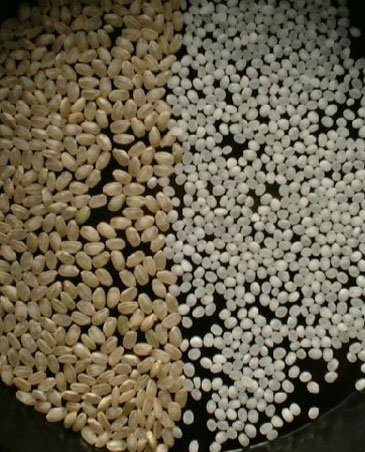
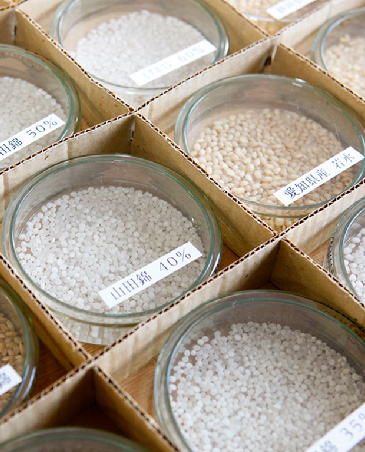
精米した米は写真のように中心を残して小さくします(写真は40%まで精白したもの)。お酒は、雑味のもととなる米の外側の部分を削り、米の中心だけを使うことで美味しさを追求していきます。
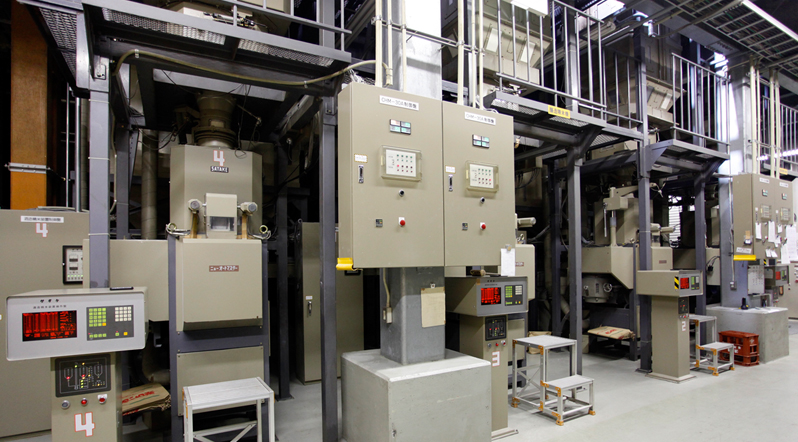
精米は、精米機の中のロールと呼ばれる円柱状の砥石が高速回転している横を米が通り、表面を少しずつ削りながら行われます。砥石のスピード(回転数)や米が流れる量を調整しながら精米しないと米の割れや砕けにつながり、狙った精米ができません。
精米が進むほど回転を落としてゆっくり行う必要があるため、精米にかかる時間は歩合に比例するのではありません。精米歩合が70%なら12時間、60%なら24時間、50%なら48時間、40%なら72時間、35%では100時間、と累進的に精米時間がかかるようになります。
作業中、機械に付きっきりと言う訳にはいかないため、自社精米しているほとんどの酒蔵では自動的に回転数や流量を調整する精米機を導入しています。
精米は、機械・付帯設備が高価で人件費などにコストがかかることや、労働が過酷なため、農協や精米業者あるいは協同設備などを利用する、いわゆる「委託精米」している酒蔵がほとんどです。
なぜ精米するのか?
酒の発酵においてタンパク質や脂質、灰分などが多く含まれていると麹菌や酵母の繁殖が盛んになりすぎて操作が難しくなります。
また、タンパク質は雑味の、脂質は異臭の原因となるため、それらを多く含んでいる糠(茶色い部分)を精米で取り除く作業が必要となります。ただそれらは、糠層にだけ含まれているのではなく、米粒中のデンプン質(白い部分)にも含まれています。そのため食用米で5%程度の精米であるのに対して、酒用は佳撰クラスでも70%、大吟醸クラスになるとより純粋なデンプン質部分まで削る必要があるため、35%といった精米をするところも珍しくありません。
精米歩合と真精米歩合
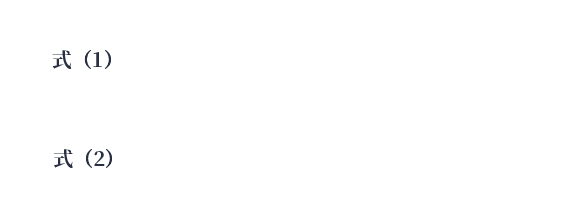
よくレッテルに「精米歩合○%」と書いてありますが、これの計算式は式(1)から算出されます。
たとえば1,000Kgの玄米が600Kgになればそれは精米歩合60%ということです。この場合、米が割れたり砕けたりして糠として排出される事を考慮していませんので見かけ上の精米歩合といえます。
このため、正確な精米歩合や精米の善し悪しを判断する材料として式(2)の「真精米歩合」を調べます。これにより実際どのくらい米が削られたかが分かるようになります。
さらに、粒ぞろいを示す粒重分布や、タンパク質を分析するなど、多方面から精米の良否を判断することが重要です。
洗米・浸漬
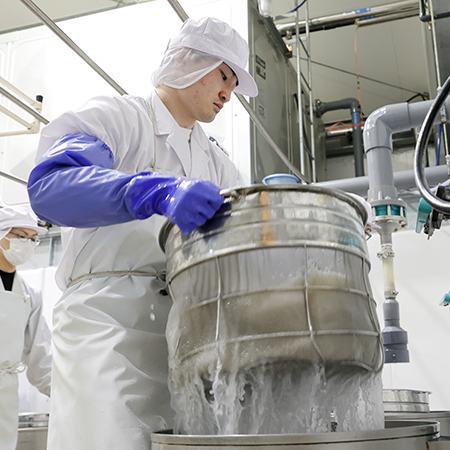
削りあがった米をきれいに洗い(洗米)、同時に浸漬を行います。使用目的に応じて水分を調整するため翌日まで置きます。
360°View Movie
洗米・浸漬
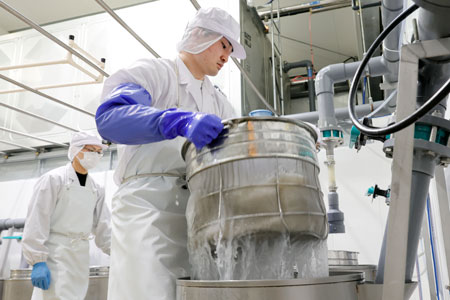
削りあがった米をきれいに洗い(洗米)、目指す酒質に合わせて、数分から翌朝までの間で米の水分調整を浸漬によって行います。
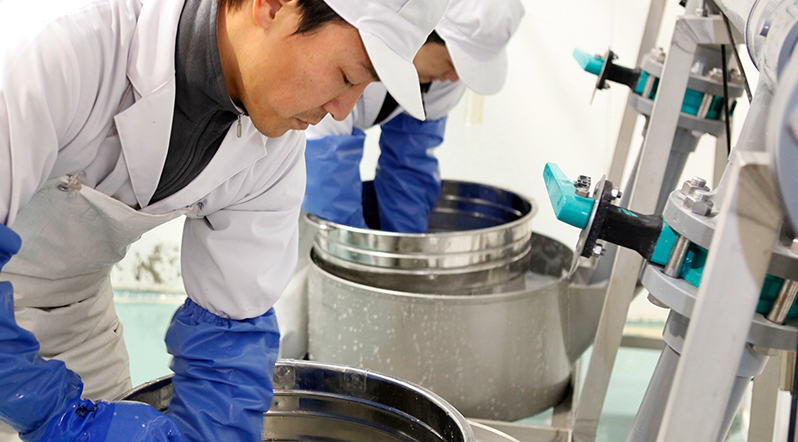
精米直後の白米は乾燥しているため、この米を洗米すると急激に吸水し米粒が割れてしまいます。そのため通常は精米したての白米をすぐには使わず「枯らし」と呼ばれる期間を2週間ほど設け自然に水分を戻した後、白米についた糠を洗い流す洗米という作業を行います。
洗米時に注意することは、強い衝撃で米を割らないことです。最近では気泡式(ジャグジーの様に水に空気を混ぜて米を洗う)機械も出てきています。
洗米後、目的の水分量まで吸水させる浸漬作業を行いますが、高精白の米は吸水速度が速いため秒単位で計測しながら吸水時間を調整します。これを限定吸水と呼びます。
蒸米
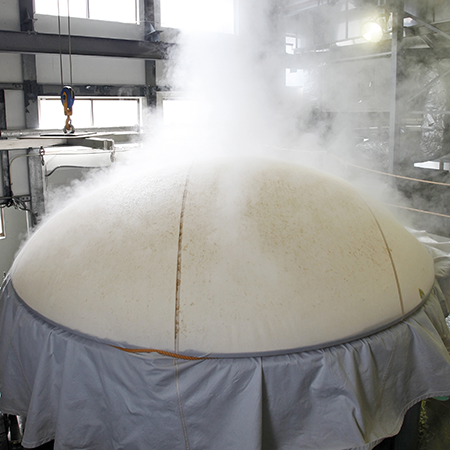
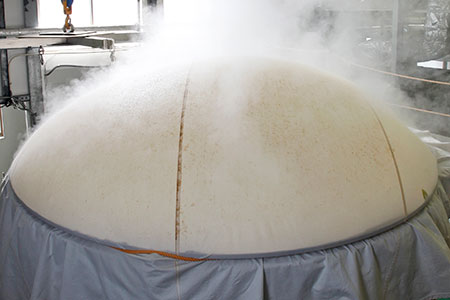
洗米・浸漬し終わった米を蒸すのに蓬莱泉では、甑(こしき)を使います。昔ながらの和釜と同じ原理の蒸し方です。
360°View Movie
蒸米
洗米・浸漬し終わった米を蒸すのに、関谷醸造では甑(こしき)を使います。昔ながらの和釜と同じ原理の蒸し方です。これにより外硬内軟の理想的な蒸米ができます。
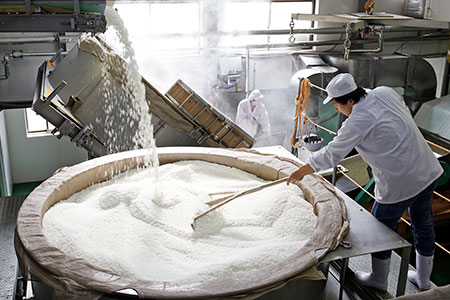
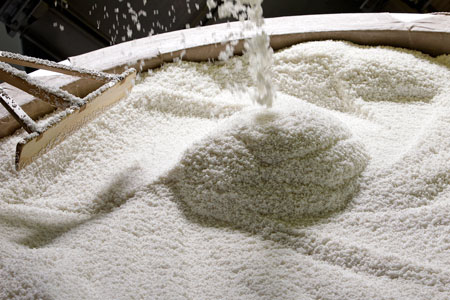
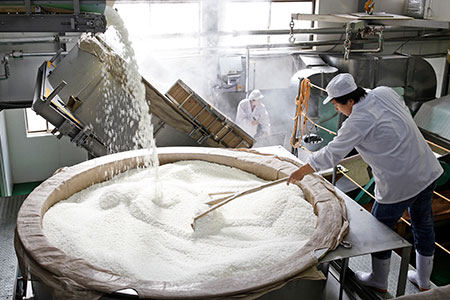
写真は放冷作業の様子です。放冷は目的の温度まで蒸米の温度を下げるために行います。
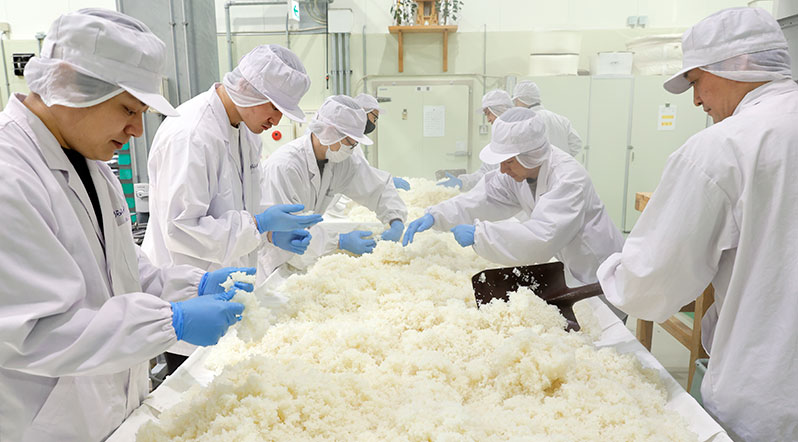
酒造りをする際、米を蒸す事によりα化(糊化)させるのが一般的です。ただし米を炊いて酒を造る方法もあり、「融米造り」や「姫飯造り」と呼ばれます。
以下の理由により、外硬内軟の理想的な蒸米ができるため、関谷醸造では米は甑(こしき)を使って蒸しています。
(1)表面が粘らないのでサバケが良く、器具や手に付着しないため作業性が良い
(2)蒸した米の方が麹菌が繁殖しやすい
ちなみに、米を蒸すための機械は甑(こしき)と連続蒸米機の二種類ありますが、原理はどちらも同じです。
甑は蒸籠(せいろ)と同じ仕組みで、一回ごとに米を蒸し上げていく方法。連続的に処理が出来ないため効率は悪いですが、蒸しの調節が細かくできるため良い蒸米が得られます。
連続蒸米機はベルトコンベアに敷いた米に蒸気を当てながら加熱していく方法です。蒸しの調節は難しいですが、大量の米を効率よく処理することができます。
その後、蒸し米は必要な温度まで冷却し、麹や酒母・醪として使われます。
冷却方法は、布の上などに広げて冷やす自然冷却法と、風を蒸し米の層に強制的に通風して冷やす強制冷却法があります。
麹
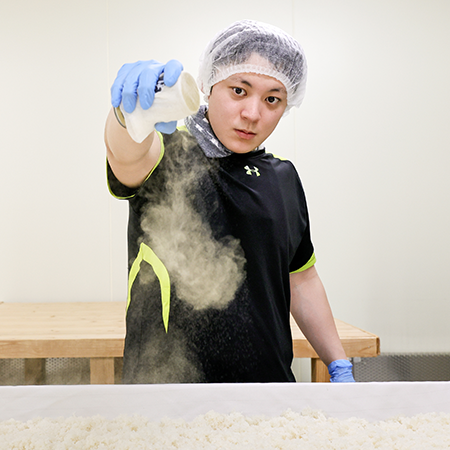
麹とは蒸した米に種麹(黄麹菌の胞子)をふり、麹室といわれる温度や湿度を調整できる専用の部屋で、およそ50時間かけ麹菌を繁殖させたものをいいます。
360°View Movie
麹
麹とは蒸した米に種麹(黄麹菌の胞子)をふり、麹室といわれる温度や湿度を調整できる専用の部屋でおよそ50時間かけ麹菌を繁殖させたものをいいます。
麹の主な働きは、麹菌が作る様々な酵素を利用し醪の発酵を進めることです。
麹に含まれる酵素には、デンプンの糖化を進める糖化酵素(グルコアミラーゼ)、米の溶解を進める液化酵素(α-アミラーゼ)、タンパク質を分解してアミノ酸を作るプロテアーゼ等があります。
良い麹を作ることは酒造りのもっとも大切な工程といわれます。
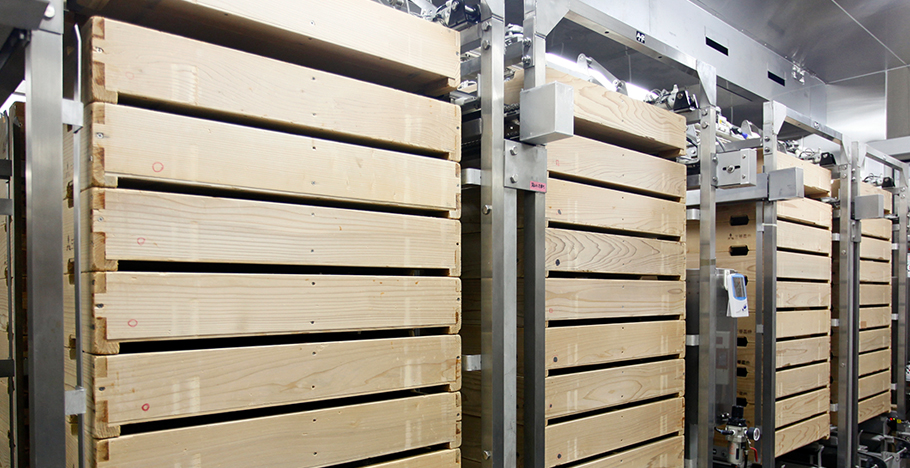
麹の作り方
麹を造ることを製麹(せいぎく)といいます。
引き込み
蒸しが終わった蒸米を麹室の中に運び、床(とこ)という製麹1日目に麹菌を繁殖させる台に広げ、適当な温度と水分になるまで何度か手入れをし、目的の品温(温度)にします。
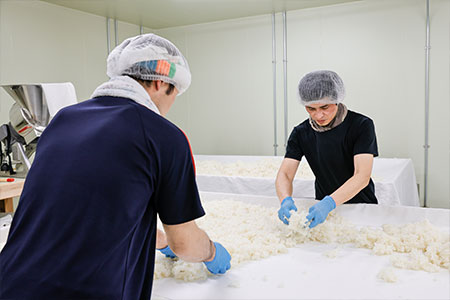
▼
種付け
蒸米の温度や水分が適当な状態になったら、種麹をまんべんなくふり、米一粒ごとに種麹を行き渡らせる「床もみ」という作業を行い、蒸米をひとかたまりにして布でくるんでおきます。この後、盛(もり)の作業までに一度「切返し」と呼ばれる、蒸米どうしがくっついて固まったり、品温や水分にムラが出来ないようによくほぐして混ぜる作業を行います。
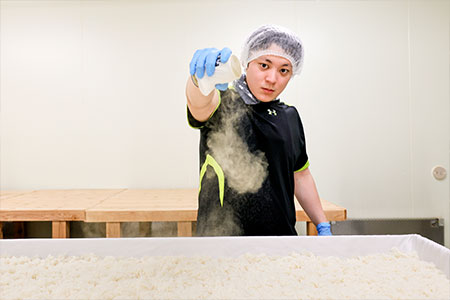
▼
盛(もり)
引き込みから約24時間経過すると麹菌がある程度繁殖し、肉眼でも白い点が見えるようになります。この状態になると温度調節をしやすくするため麹蓋や麹箱と呼ばれる器に小分けにして管理します。
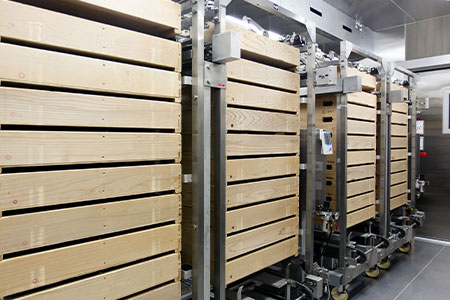
▼
仲仕事(なかしごと)・仕舞仕事(しまいしごと)
盛のあとは仲仕事と仕舞仕事と呼ばれる、発酵する際に発生する熱を冷ます作業を2回行います。
麹の熱や水分を徐々に逃していくことにより、麹菌は水分を求めて菌糸を中心部に延ばしていきますので、本行程では温度と湿度の管理が重要となります。
▼
出麹(でこうじ)
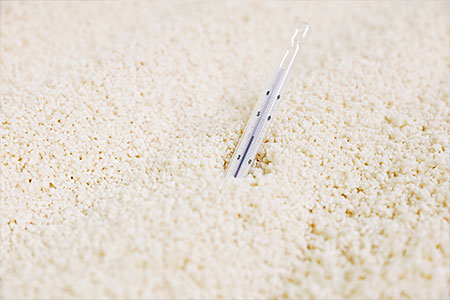
盛から24時間(引き込み後48時間)ほどで品温は40~42℃になり麹は出来上がります。栗香のする麹が良い麹とされ、製麹管理上の重要な情報源となります。できた麹は麹室から出し、台の上に拡げ冷え方にムラがないよう数回かき混ぜながらまんべんなく冷やします。
仕込み
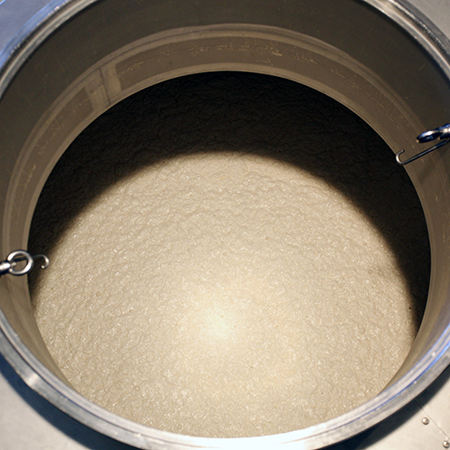
酒母は、酒造りの主役である酵母を、ある程度の量まで培養する工程です。酵母は麹によってできたグルコースからアルコールを作ります。
360°View Movie
仕込み
酒母(しゅぼ)
酒母とは、酒造りの主役である酵母を目的の量まで培養したものをいいます。酵母は麹によってできたグルコースからアルコールを作る役割を担います。
関谷醸造では、おもに速醸法と呼ばれる方法で約2週間程かけて酒母を造ります。酒の発酵を左右する大事な工程の1つです。
酒造りには、デンプンをブドウ糖に変える麹と、ブドウ糖をアルコールに変える酵母の2つが必要となります。その酵母(優良酵母)を適当な量まで培養する工程を酒母造りと呼びます。
また、酒母造りには、腐造と呼ばれる仕込み中の酒や醪が劣化する原因となる野生酵母などの細菌の繁殖を抑制する「乳酸」が必要となります。
この乳酸は、天然にある乳酸菌などの活動を利用して造るものを「生酛(きもと)系酒母」と呼び、醸造用乳酸を添加したものを「速醸系酒母」と呼びます。
生酛系酒母には「生酛」「山廃酒母」などがあり、速醸系酒母には「速醸酒母」「高温糖化酒母」などがあります。
醪(もろみ)
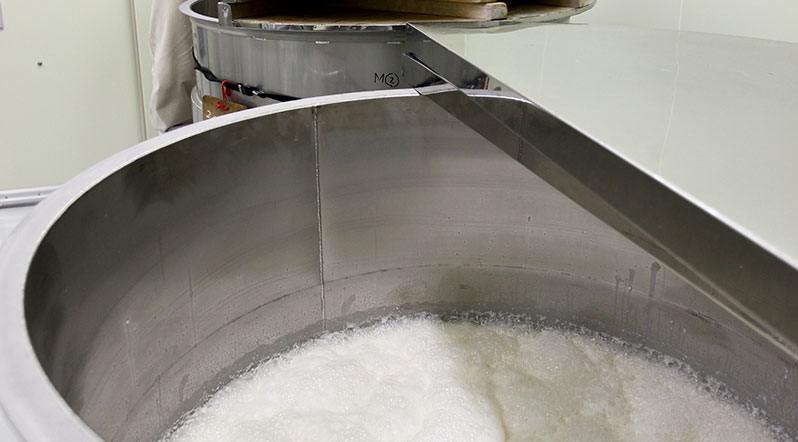
酒母を仕込みタンクに移し替え「三段仕込み」という、仕込水・麹米・蒸米をそれぞれ三回ずつに分けて仕込む作業を行います。
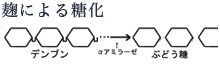
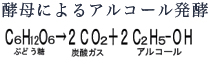
醪中では、麹によるデンプンの糖化、酵母による糖分のアルコール発酵が同時に進みます(並行複発酵)。
味や表面の状態から発酵の状態を常に把握し、目指す酒質になるよう発酵を調整していきます。
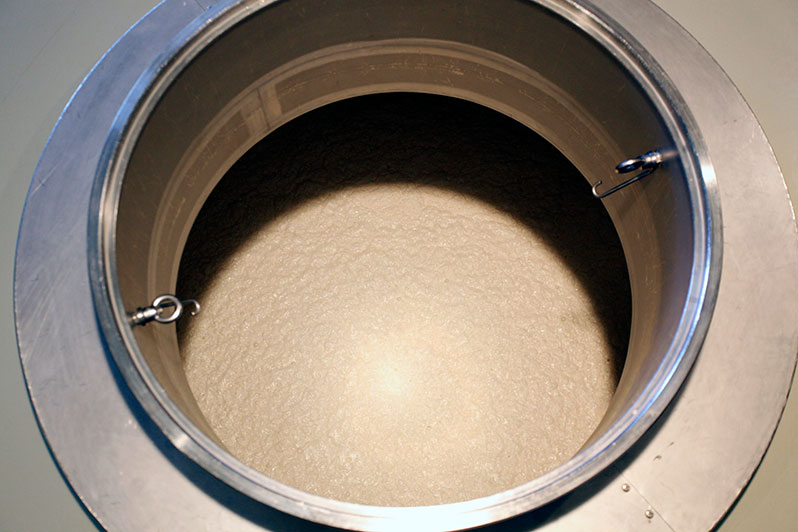
蒸米・麹・酒母・仕込み水を決められた分量で配合して発酵させたものが醪です。この中では左図の様な発酵(化学反応)が同時に起きています。これは並行複発酵といわれ、発酵形態は世界の醸造酒のなかでも珍しいものです。
ワインは葡萄に含まれる糖分をアルコール発酵するだけの「単発酵」で造られます。また、ビールなどは麦芽による糖化と糖分のアルコール発酵の過程が全く別に行われるため、「単行複発酵」と呼ぶ発酵形態です。
麹づくりに始まり、醪中で起こる複雑なプロセスを経て起こる並行複発酵。
これがユネスコの無形文化遺産に登録された誇るべき「伝統的酒造り」です。
これは日本が世界に誇るべき発酵技術であると言えます。
醪の仕込みについて
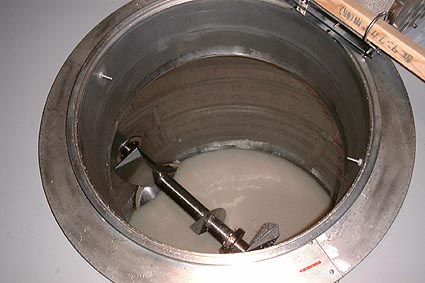
酒母に麹・蒸米・水を加えたものを醪と呼び、これを発酵させて搾ったものが清酒です。
醪は通常4日間かけ3回に分けて仕込まれるため「三段仕込み法」と呼ばれます。
1日目は「添(そえ)仕込」と呼ばれる1回目の仕込み、2日目は「踊(おどり)」と呼ばれ仕込みは休み、3日目は「仲(なか)仕込」と呼ばれる2回目の仕込み、4日目は「留(とめ)仕込」と呼ばれる最後の仕込みを行い、この日が醪1日目となります。
醪は25日から40日程度で出来上がります。途中、醪は様々な面(つら・泡などの表面の様子)を見せます。
外見や味、成分分析の結果などを考慮して品温や操作を決めるのが杜氏の重要な仕事となります。
最後に、醪を上槽(酒の搾り)して清酒となります。
添仕込・踊
酒母に全仕込量の約1/6の麹・水を加え、そこに同じく約1/6の蒸米を加えながらよく攪拌します。翌日仕込みを休むこと(踊)で酵母の増殖を促します。
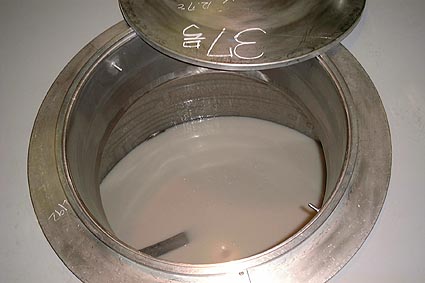
仲仕込
踊の翌日、全仕込量の約1/3の麹・水を加え、そこに同じく約1/3の蒸米を加えながらよく攪拌します。
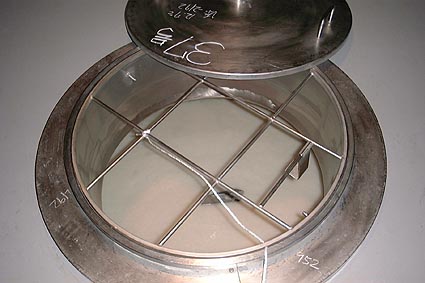
留仕込
仲仕込の翌日、全仕込量の約1/2(残り全量)の麹・水を加え、そこに同じく残り全量の蒸米を加えながらよく攪拌します。
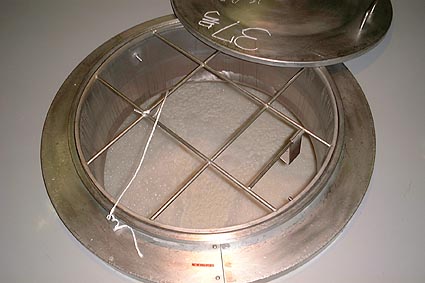
筋泡(約3日目)
醪の表面に筋が入るように泡が出てくることで、酵母が発酵を開始したことが分かります。別名「蟹泡」とも呼びます。
水泡(約7日目)
白くて軽い感じの泡が全面に広がる。これを水泡と呼びます。
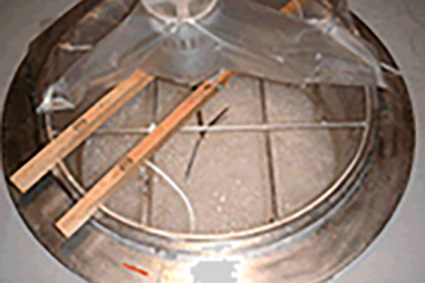
岩泡(約8日目)
水泡を過ぎると泡が次第に厚みを増して岩のような外見になってくるため、岩泡と呼ばれます。
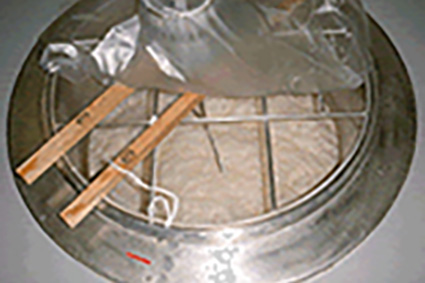
高泡(約10日目)
岩泡からさらに泡が高くなった状態を高泡と呼びます。酵母は泡の中に多く含まれるため「泡消し」と呼ばれる作業によって泡があふれないよう気を付けます。
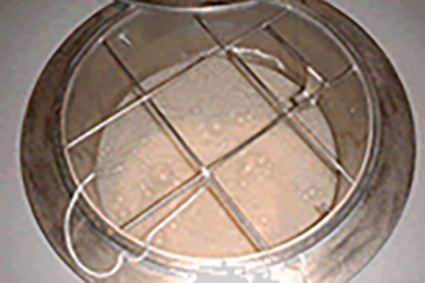
落泡(約11日目)
高泡期を過ぎると約1日程度で泡が少なくなります。これを落泡と呼びます。
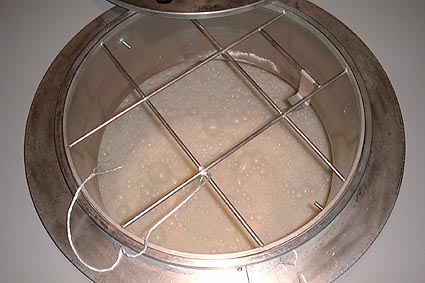
玉泡(約13日目)
泡が落ちた後、醪の表面にシャボン玉のような美しい泡が現れます。これを玉泡と呼びます。
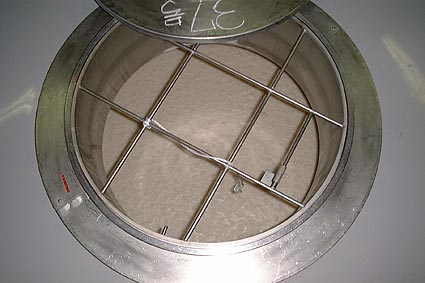
チリメン泡(約15日以降)
玉泡の後には発酵の進み方も遅くなり、発酵の際にでる炭酸ガスも少なくなってきます。この時に表面(地)に現れる細かい泡をチリメン泡と呼びます。
坊主(約18日以降)
醪の後期には発酵がほとんど進まないため泡もほとんど上がりません。この状態を「地」または「坊主」と呼びます。
上槽寸前(約30日目)
上槽(搾り)寸前には、酵母は自分自身の造ったアルコールによって死滅していきます。このとき酵母の死がいや米のカスなどが浮いてくることもあり、これを蓋(フタ)と呼びます。
上槽
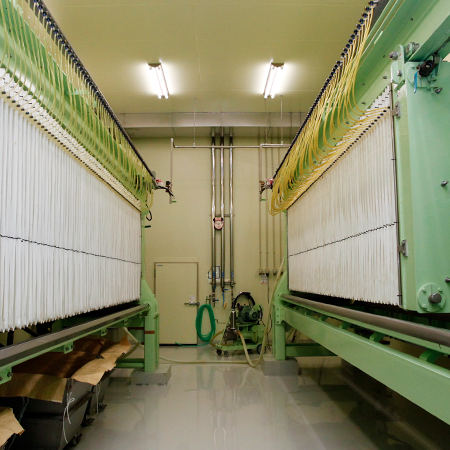
上槽(搾りのこと)により酒と酒粕に分けられます。自社の大吟醸クラスでは、仕込んだ米の約半分が酒粕となります。
360°View Movie
上槽
上槽/酒粕
醪は25日~40日で出来上がり、上槽により酒と酒粕に分けられます。丁寧に造られたお酒ほど酒粕が多くなります。
搾られた新酒には炭酸ガスやオリと呼ばれる米のかけらなどが含まれていて、荒々しくフレッシュな味わいです。
上槽には様々な方法があり、「ヤブタ(機械の製造会社名)」と呼ばれる大量の醪を搾る方法や、「槽(ふね)」と呼ばれるヤブタより少量の醪を搾る方法、「袋取り(首吊り)」と呼ばれるコンテスト用の極少量の醪を搾る方法などがあります。
どんな方法で搾る場合でも、衛生管理が最も重要です。機械や濾布(濾過する布)、酒袋などの洗浄・殺菌・乾燥や作業室の冷房・除湿などに細心の注意を払っています。
また、醪を漉せば「清酒」となりますので、目の粗い網などで濾過してできた「にごり酒」も清酒になります。
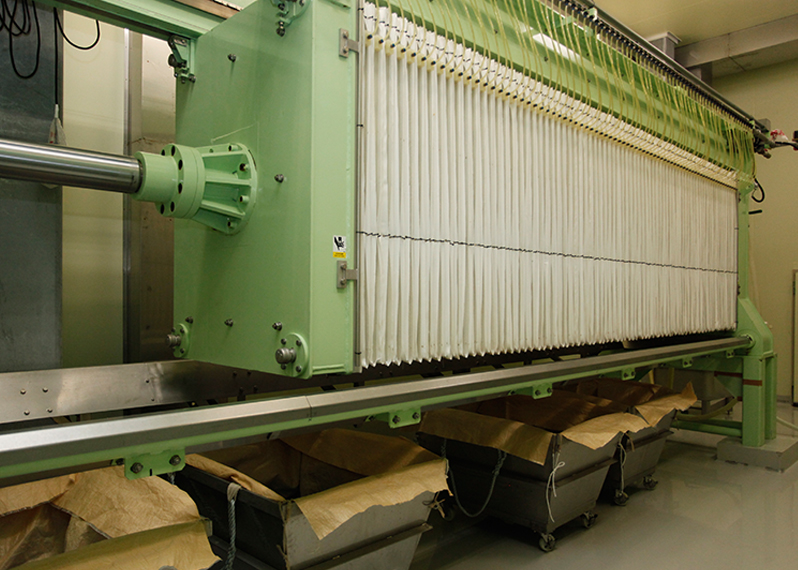
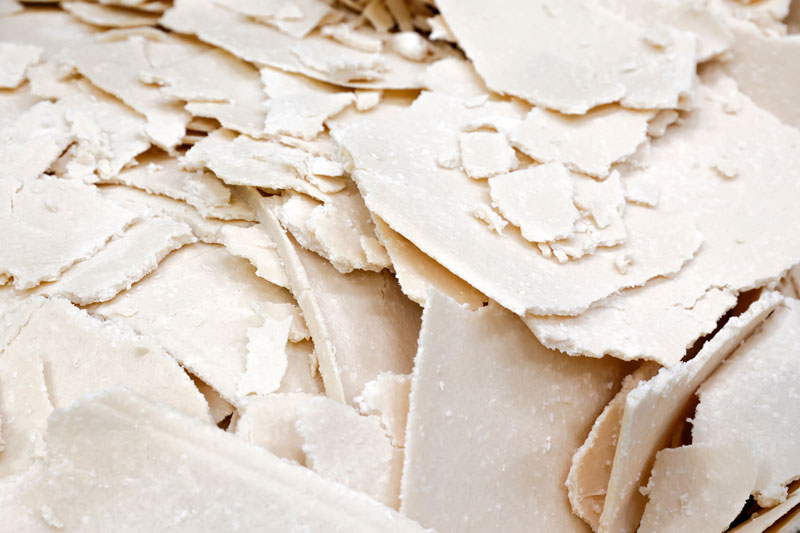
粕剥がしの作業の様子
袋取りの様子
清酒(生酒)/火入れ
搾った酒(無濾過生原酒)を濾過してオリ等を除去すると「濾過生原酒」になります。
出来たばかりの清酒は全て生酒です。生酒には、酵母や醪の発酵に役立った酵素が残っていますので、わずかながら発酵が継続します。
貯蔵中の味わいの安定化、腐敗防止などの目的で火入れを行い発酵を止めます。
壜詰めまでは以下の工程を経ます。この工程に応じて酒の呼び方が異なります。
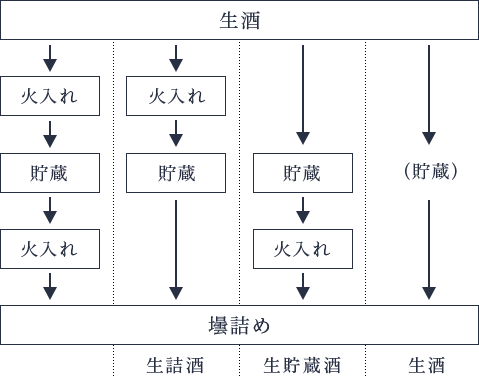
貯蔵/熟成
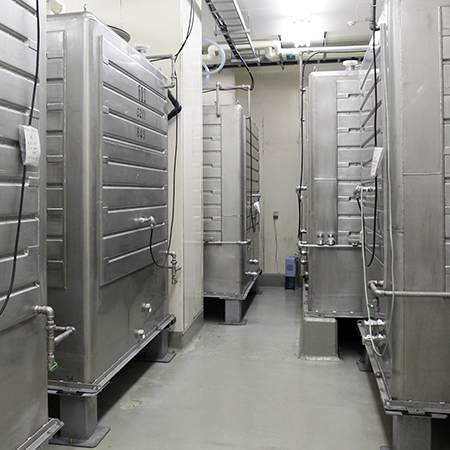
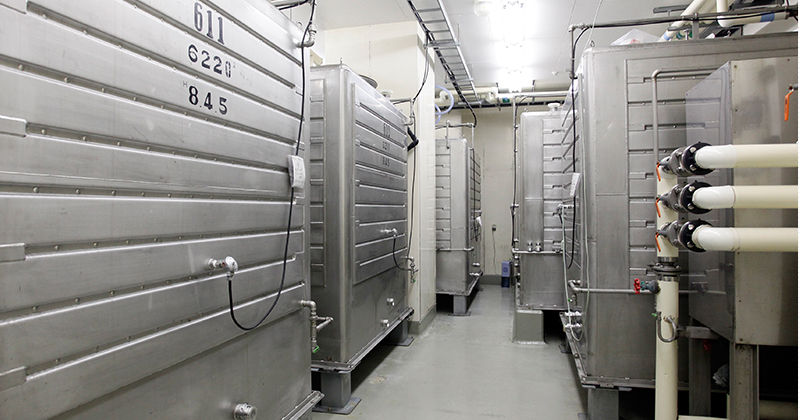
貯蔵タンクでじっくり静かに出荷を待ちます。期間は短いもので約半年、長いもので3年近くもの間貯蔵されます。
貯蔵/熟成
貯蔵/熟成
貯蔵タンクで静かに出荷を待ちます。期間は短いもので約半年、中には10年近くもの間貯蔵されるものもあります。
低温でじっくりと熟成させることで渋みや荒々しさがとれ、深い味わいのまろやかな酒となります。
日々進化
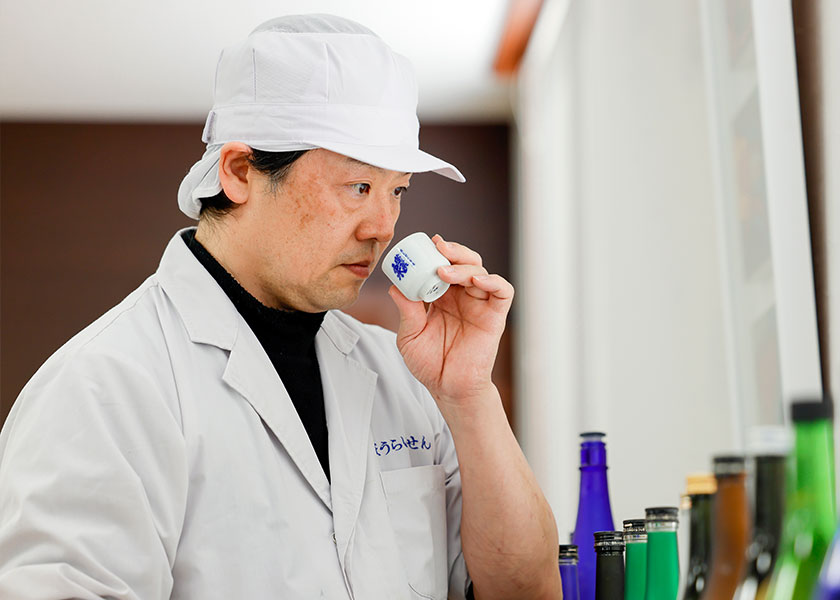
本社工場杜氏の荒川貴信です。
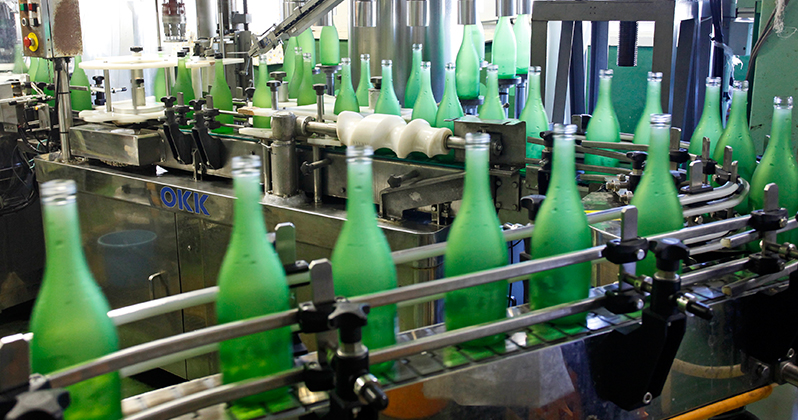
本社工場は作業工程の多くの部分が機械化されています。高性能の機械があってもそれを使うのは人であり、培ってきた経験や技術の裏づけがなくてはその性能を十分に生かし、発酵の過程をコントロールすることはできません。機械に使われるのではなく機械を道具として使い倒して、日々進化をモットーに旨い酒を醸していきたいと考えています。
関谷醸造の本社工場で杜氏を務めることに誇りを持って、皆さんによろこばれるお酒を提供していきたいと思っています。
楽しい酒造り
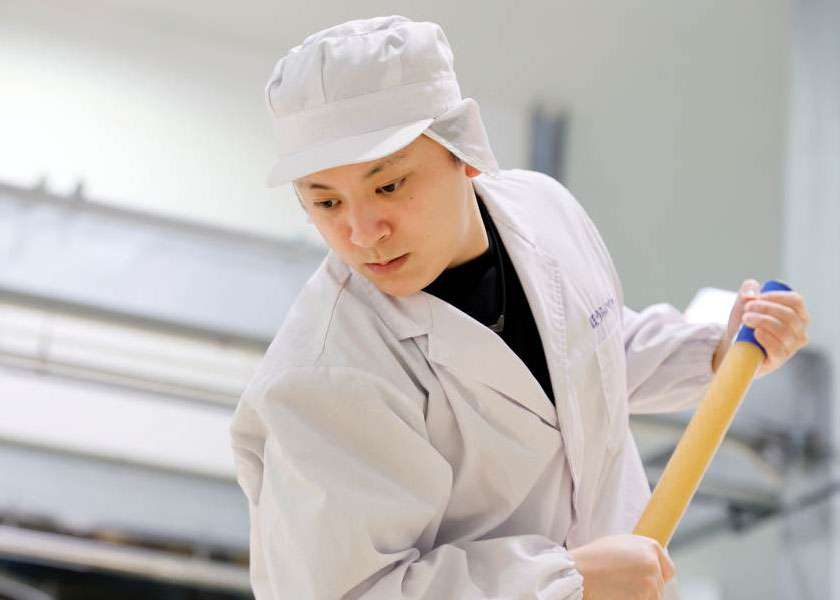
私は造り手の楽しいという気持ちはお酒にも表れるのではないかと考えています。
蔵人にも楽しむ気持ちを持って働ける環境づくりに日々心がけており、酒造り体験に来ていただいたお客様に造り手の楽しさが伝わること、出来上がったお酒でお客様にハッピーになっていただける酒造りがしたいと思っています。
吟醸工房では、オーダーメイドの酒造りを総米60kgからお客様と打ち合わせを行い、ご要望に沿ったオンリーワンのお酒に仕上げていきます。
オーダーメイドの酒造りを通して発酵の楽しさ、素晴らしさを伝えていきたいと思っています。
お客様の要望に最大限応えられるように、これからも日々努力してまいります。